¿Por qué falla el sellado después de instalar manguitos termorretráctiles en ángulo recto? Un análisis de los problemas de instalación más comunes.
Después de instalar la funda termorretráctil, si los dos extremos no encajan bien, el adhesivo termofusible no forma un sellado efectivo o aún hay huecos evidentes en el área de conexión, no significa necesariamente que haya un problema con el producto en sí. Además del rendimiento del sellado, las características del producto y la preparación de la superficie de montaje, la técnica de posicionamiento, el método de calentamiento y la verificación posterior a la instalación pueden ser factores que afectan el resultado del sellado.botas termorretráctiles de ángulo rectoLos compradores no solo deben prestar atención a si el producto se puede encoger, sino también confirmar si realmente se forma una protección de sellado continua y estable después de la instalación.
El hecho de que la vaina se haya encogido no significa que el sellado se haya completado.
Durante el proceso de instalación, si observa que la funda se ha contraído significativamente, la instalación se considera completa. Cabe destacar que la contracción de la funda y la formación de un sellador que ajuste correctamente son dos procesos relacionados, pero no idénticos.
Durante el proceso de calentamiento, el material termorretráctil se contrae, y el sellador termofusible interno debe ablandarse y adaptarse a las zonas de conexión del cable y del equipo. Si la funda se ha contraído, pero el sellador no funciona correctamente, es posible que la zona de conexión siga sin estar completamente sellada.
Por lo tanto, es necesario realizar una observación adicional después de la instalación: ¿Se ha restaurado completamente la funda? ¿Encaja la zona de sellado? ¿Forma el adhesivo termofusible una interfaz de sellado continua en el lugar correcto?
Presencia de aceite, polvo o humedad en la zona de instalación.
Si las especificaciones y la estructura del producto se seleccionan correctamente, pero aun así se produce un sellado deficiente después de la instalación, lo primero que conviene comprobar es el estado de la superficie sellada. Cubiertas de cables, interfaces de equipos y áreas de conexión, si las hay:
· Contaminación por petróleo
· Polvo
· Humedad
Partículas sueltas
Otros contaminantes de la superficie
Ambos factores pueden afectar el contacto real entre el sellador termofusible y la superficie protegida. Por lo tanto, antes del proceso de calentamiento, se recomienda limpiar las zonas designadas siguiendo estrictamente las instrucciones de instalación del producto para que los puntos donde se realizarán los sellos estén adecuadamente acondicionados para su aplicación.
Un calentamiento insuficiente puede provocar que la vaina no se recupere por completo.
Los productos termorretráctiles deben cumplir las condiciones de activación térmica correspondientes para completar el proceso de contracción previsto. Si el calentamiento es insuficiente, puede ocurrir lo siguiente:
· La vaina no está completamente restaurada
· Reducción inconsistente en áreas locales
· Todavía existe un espacio entre la vaina y la parte protegida.
· El sellador termofusible no se ablanda ni fluye lo suficiente
· Ajuste insuficiente en las zonas de sellado en ambos extremos
Por lo tanto, al evaluar si la instalación está completa, no se recomienda basarse únicamente en el tiempo de calentamiento. Se recomienda que los compradores consulten la documentación técnica, las instrucciones de instalación y los requisitos específicos del producto proporcionados por el fabricante antes de tener en cuenta los parámetros de calentamiento de otros productos.
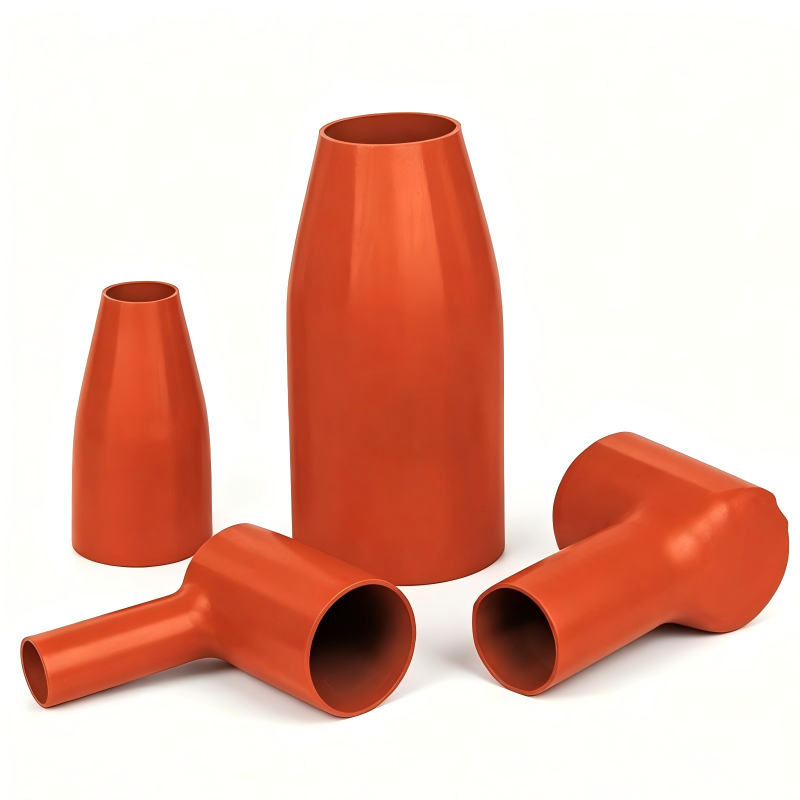
Toma el CCMT debotas termorretráctiles de ángulo rectoPor ejemplo, utiliza materiales de poliolefina con una temperatura mínima de recuperación total de 130 °C, y las paredes internas de ambos extremos están pre-recubiertas con sellador termofusible. Cuando se realiza la operación de termocontracción durante una instalación real, debe llevarse a cabo de acuerdo con las especificaciones y los requisitos tecnológicos del material involucrado.
El calentamiento desigual también puede provocar un sellado local insuficiente.
Si el calor se concentra en un solo lugar durante mucho tiempo y otras áreas no se calientan lo suficiente, puede darse la situación de que un extremo se haya encogido significativamente mientras que el otro no se haya recuperado por completo.
Esto es especialmente importante para las fundas en ángulo recto. Dado que el producto tiene esquinas preformadas, durante la instalación es necesario prestar atención simultáneamente a la zona recta, la zona de la esquina y la zona de sellado en ambos extremos, en lugar de calentar continuamente solo una posición determinada.
Al formular los procedimientos operativos estándar (POE) para la instalación in situ, los compradores deben establecer criterios de evaluación de la instalación más intuitivos, como una recuperación uniforme, la ausencia de quemaduras o deformaciones evidentes y un buen ajuste en la zona sellada.
Una distancia inadecuada a la fuente de calor o un método de funcionamiento incorrecto pueden dañar la funda.
Si la fuente de calor está demasiado cerca, el tiempo de residencia local es demasiado largo o el funcionamiento es irregular, puede provocar el sobrecalentamiento de la superficie del material, causando:
· Puntuación
· Decoloración
· Burbujas
· Deformación local
Daños materiales
En este caso, incluso si la funda se ha encogido, no se puede dar por sentado que el sellado sea fiable. Se recomienda a los compradores que realicen una prueba de muestra antes de instalar o reemplazar los productos por primera vez. De esta forma, comprobarán que la instalación entre el equipo, la funda, la fuente de calor y el modo de funcionamiento es realmente estable durante la producción en serie.
Una posición de instalación incorrecta de la funda también puede afectar al sellado.
La funda debe estar en la posición correcta antes del calentamiento. Si el producto no está instalado en la posición predeterminada, una vez finalizado el proceso de termocontracción:
· El sellador no cubre la interfaz objetivo.
· Posición desplazada del extremo de la vaina
• Algunas áreas de conexión están expuestas
· Desviación en la dirección de la estructura en ángulo recto
· La zona de sellado no está en la posición de conexión prevista.
Esto es especialmente cierto en el caso de las fundas preformadas en ángulo recto. Dado que el propio producto en ángulo recto determina la dirección de salida, si esta no se corresponde con la estructura real del equipo durante la instalación, incluso si la termocontracción se completa, es posible que no se logre el efecto de cobertura ideal.
Los productos de CCMT adoptan estructuras preformadas en ángulo recto y rectas para adaptarse a diferentes direcciones de salida del cable; por lo tanto, es necesario mantener la estructura del producto coherente con la dirección de enrutamiento real del equipo durante la instalación. Si aún tiene dudas sobre la elección entre el tipo en ángulo recto y el tipo recto, puede consultar el artículo anterior.¿Cómo elegir fundas termorretráctiles de ángulo recto o en línea para bujes? Determinación del tipo adecuado según la construcción del cable.
El sellador termofusible no forma una línea de pegamento eficaz y requiere una inspección minuciosa.
Toma nuestrabotas termorretráctiles de ángulo rectoPor ejemplo, las paredes internas de ambos extremos están recubiertas con sellador termofusible. Durante el proceso de calentamiento, la funda se contrae y el sellador se ablanda simultáneamente. El sellador se utiliza para reforzar el ajuste y el sellado de la zona de conexión entre el cable y el equipo.
Por lo tanto, si descubre después de la instalación:
· Todavía existe una brecha significativa en ambos extremos.
· No se forma un ajuste continuo en el área sellada.
· El estado del adhesivo en un lado es obviamente anormal.
• La vaina se ha encogido, pero la zona de interfaz sigue suelta.
Se debe verificar el proceso de instalación. Cabe destacar que los sistemas de sellado de las distintas fundas termorretráctiles varían, y el aspecto y el estado admisible del adhesivo tras la instalación también pueden diferir. Por lo tanto, el estándar de inspección final debe basarse en los requisitos técnicos del producto específico.
Después de la instalación, ¿en qué debería centrarse el comprador para comprobar?
1. Si la vaina se ha restaurado por completo: observe si todavía hay áreas significativas que no se han contraído.
2. Compruebe si ambos extremos encajan completamente en la zona de conexión: Preste especial atención a la interfaz del equipo y a la posición donde el cable entra en la funda.
3. Si la zona de sellado está intacta: Verifique que la zona de conexión que necesita protección no esté expuesta debido a un desplazamiento de la posición de instalación.
4. Si hay carbonización evidente, burbujas o deformación severa: se debe revisar más a fondo el método de calentamiento si se observa una apariencia anormal.
5. Si la dirección del ángulo recto es correcta: Después de instalar la funda en ángulo recto, la dirección de la funda debe corresponder exactamente con la dirección del cable que se está sacando.
6. Si el estado del sellador termofusible cumple con los requisitos del producto: El estado del sellado debe confirmarse de acuerdo con los requisitos de instalación del producto correspondiente.
¿Cómo funciona CCMT?Botas termorretráctiles de ángulo recto¿Cómo reducir los riesgos de sellado después de la instalación?
CCMTbotas termorretráctiles de ángulo rectoEstán diseñados con una estructura preformada + sellador termofusible en ambos extremos + material de poliolefina, con una relación de contracción de 2:1 a 3:1 y una temperatura mínima de recuperación total de 130 °C. Para proyectos en serie, podemos adaptar el modelo a la estructura del equipo y a la instalación real; si existen especificaciones especiales, CCMT también ofrece servicios personalizados, como especificaciones del producto y colores.
CCMT cuenta con su propio sistema de producción y lleva más de 40 años dedicada a la investigación, el desarrollo y la fabricación de productos termorretráctiles, termorretráctiles, terminaciones de cables y otros accesorios para cables. Operamos en una planta de producción de aproximadamente 10 000 metros cuadrados, con un equipo de producción de más de cien personas y más de cuarenta equipos de producción profesionales. Además, contamos con un sistema de gestión de calidad que cumple con la norma ISO 9001:2015.
Este tipo de capacidad de producción también significa que, además de la selección de productos, se puede evaluar de forma integral si los proveedores son adecuados para la adquisición de proyectos a largo plazo, teniendo en cuenta aspectos como la confirmación de especificaciones, el suministro por lotes, la información técnica y las capacidades de personalización.
Si durante la instalación se presenta algún problema, como una contracción incompleta de la funda, un ajuste deficiente de los extremos, un estado anómalo del sellador o una instalación de la estructura en ángulo recto incorrecta, puede proporcionar el modelo del producto, fotos de la interfaz del equipo o planos estructurales, así como fotos del sitio después de la instalación. CCMT puede ayudar a determinar el problema en función de las condiciones específicas de la instalación.